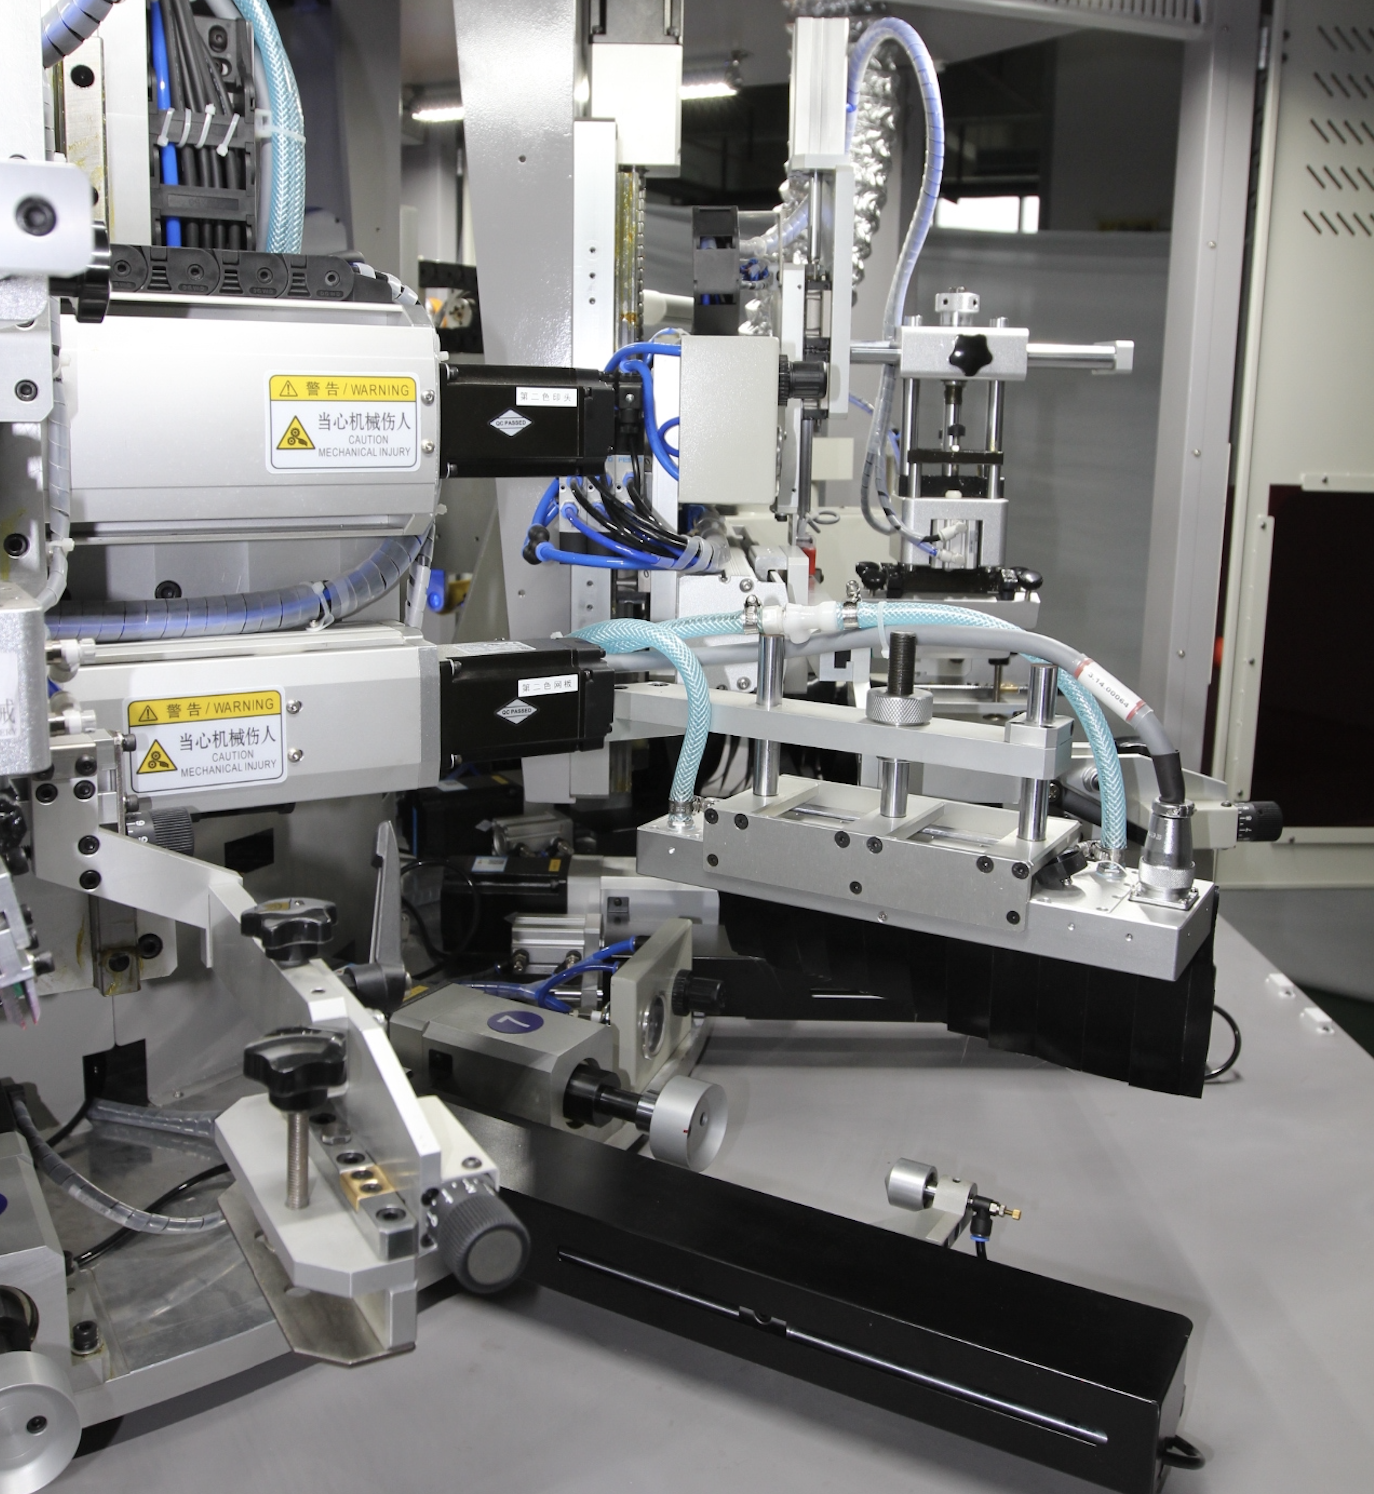
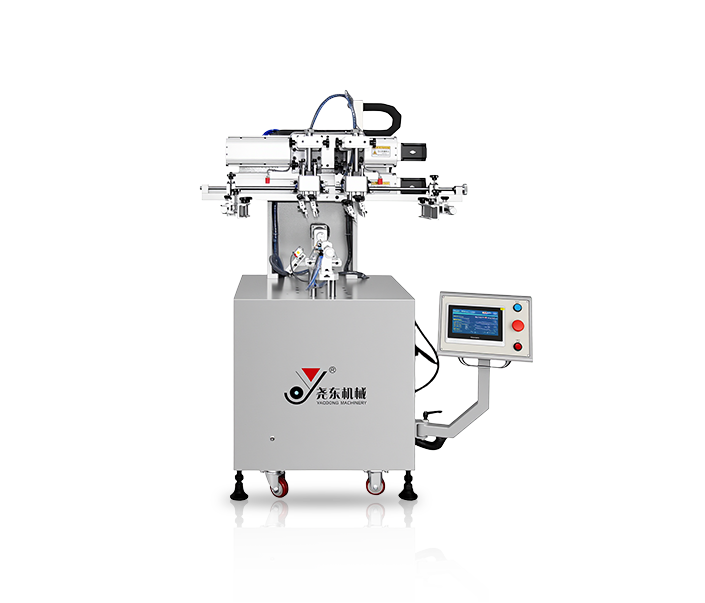
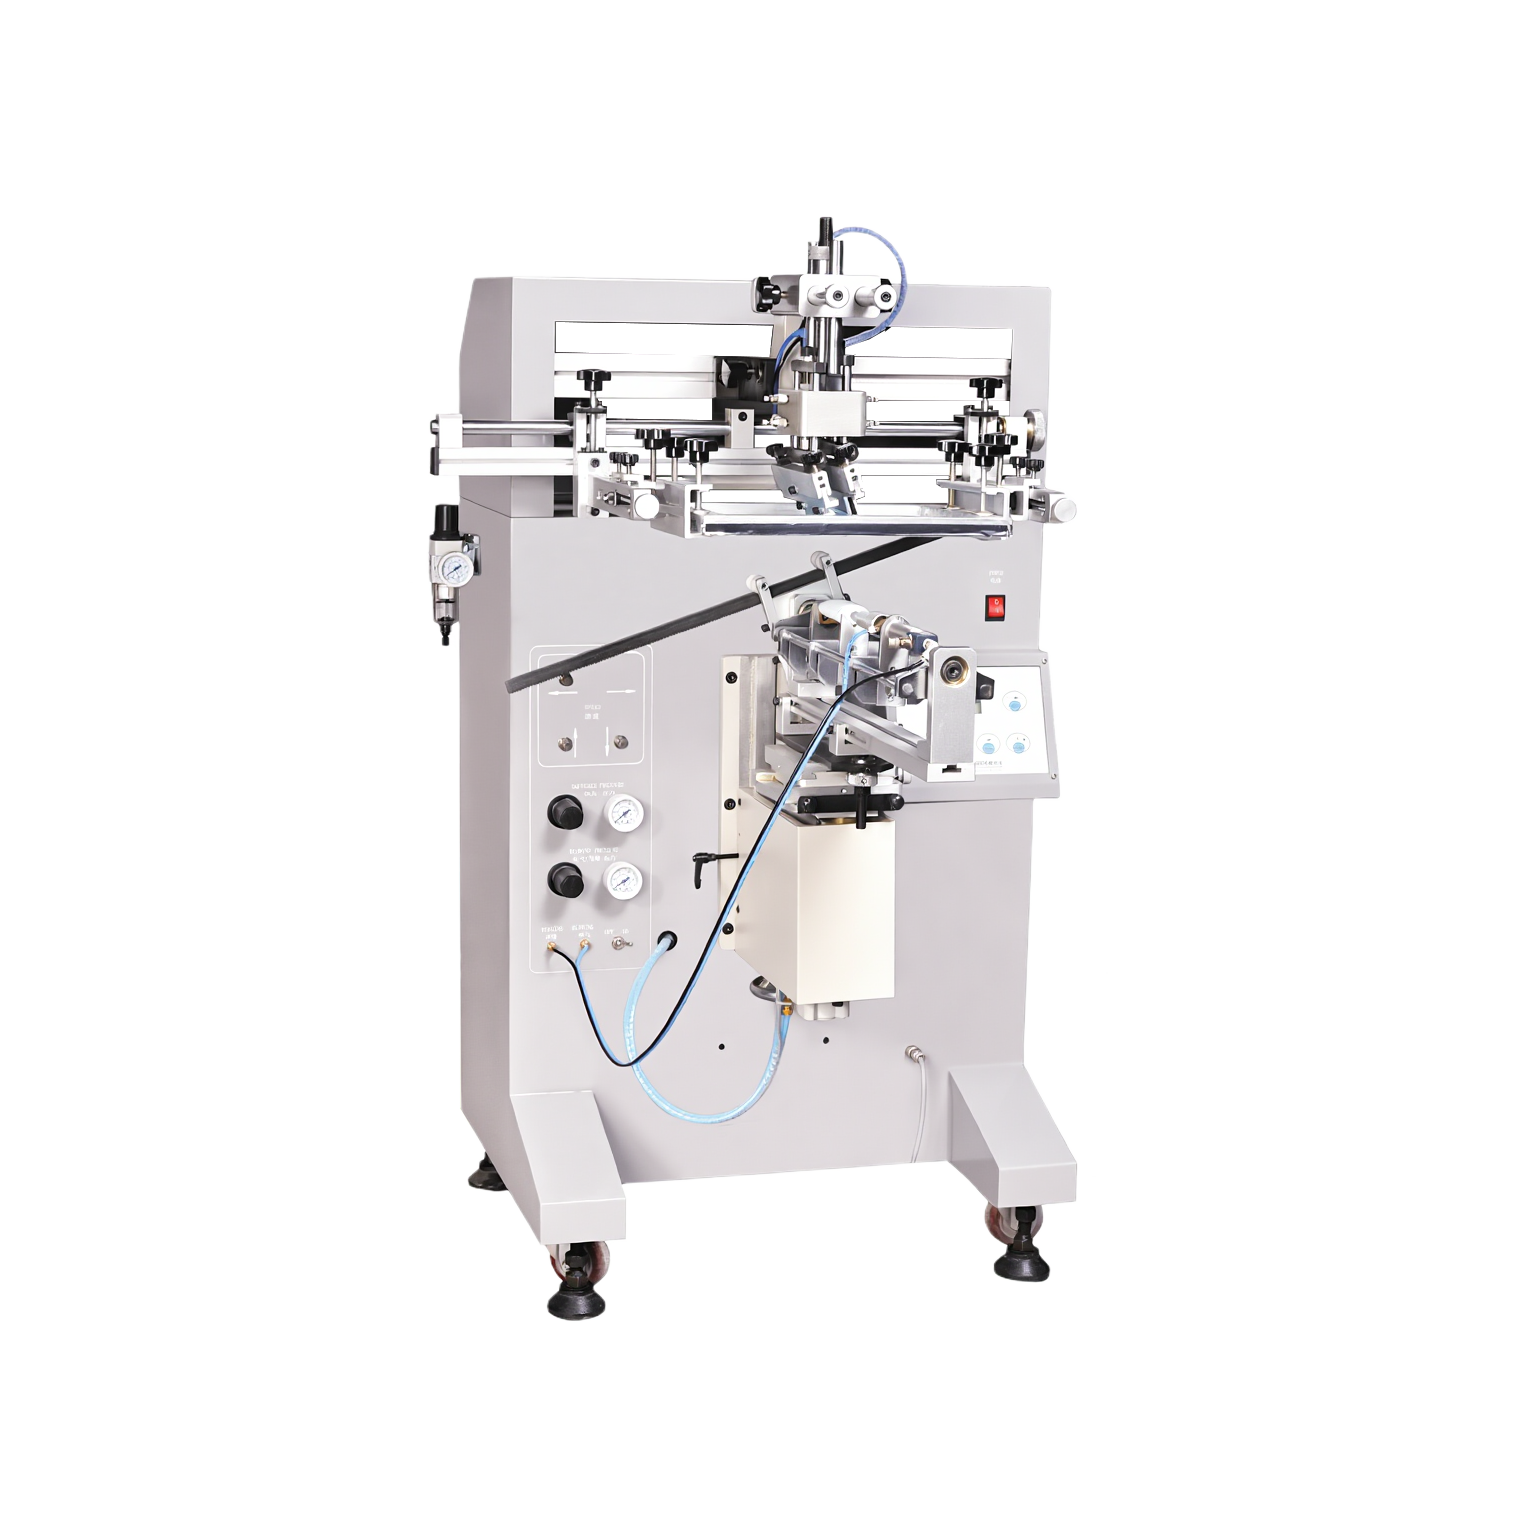
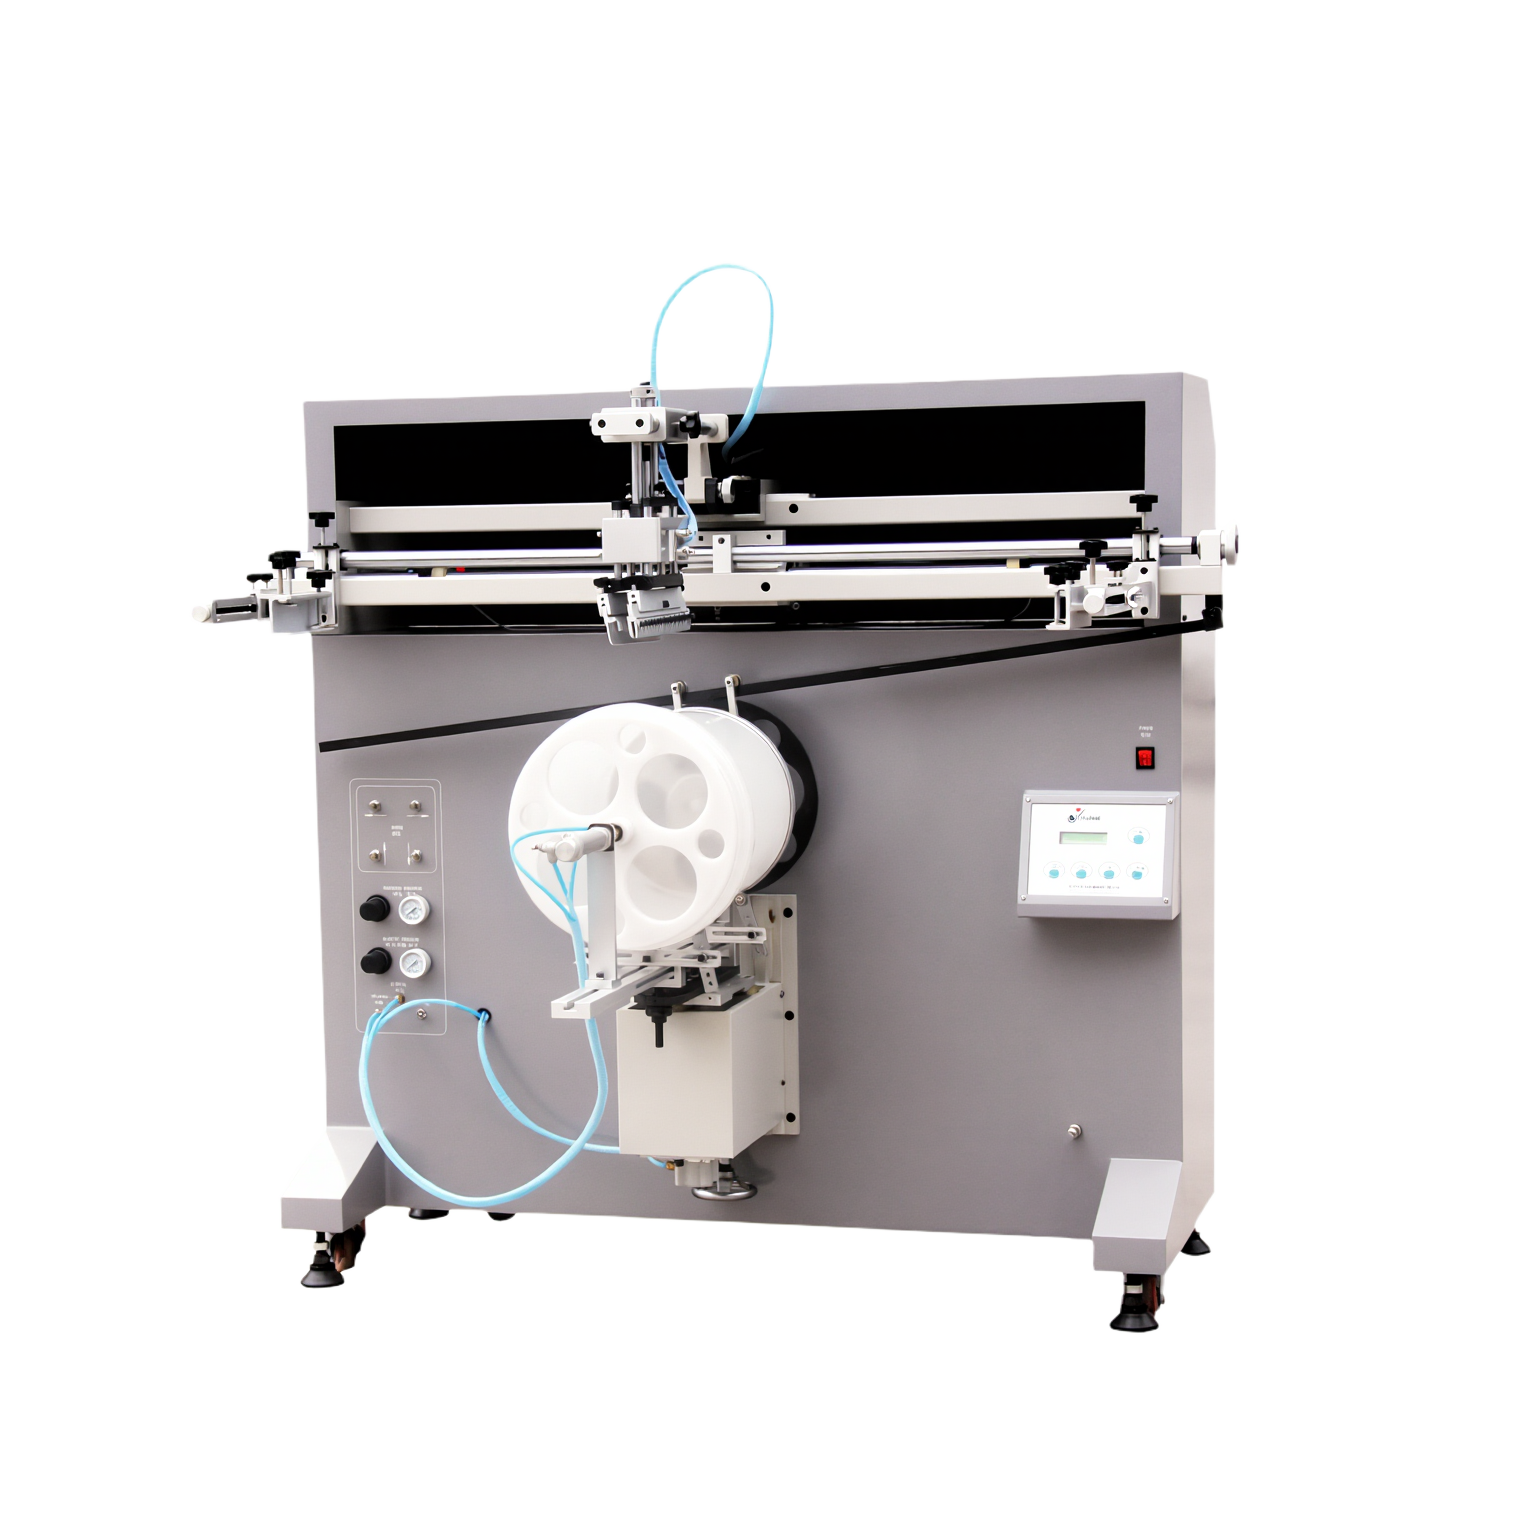
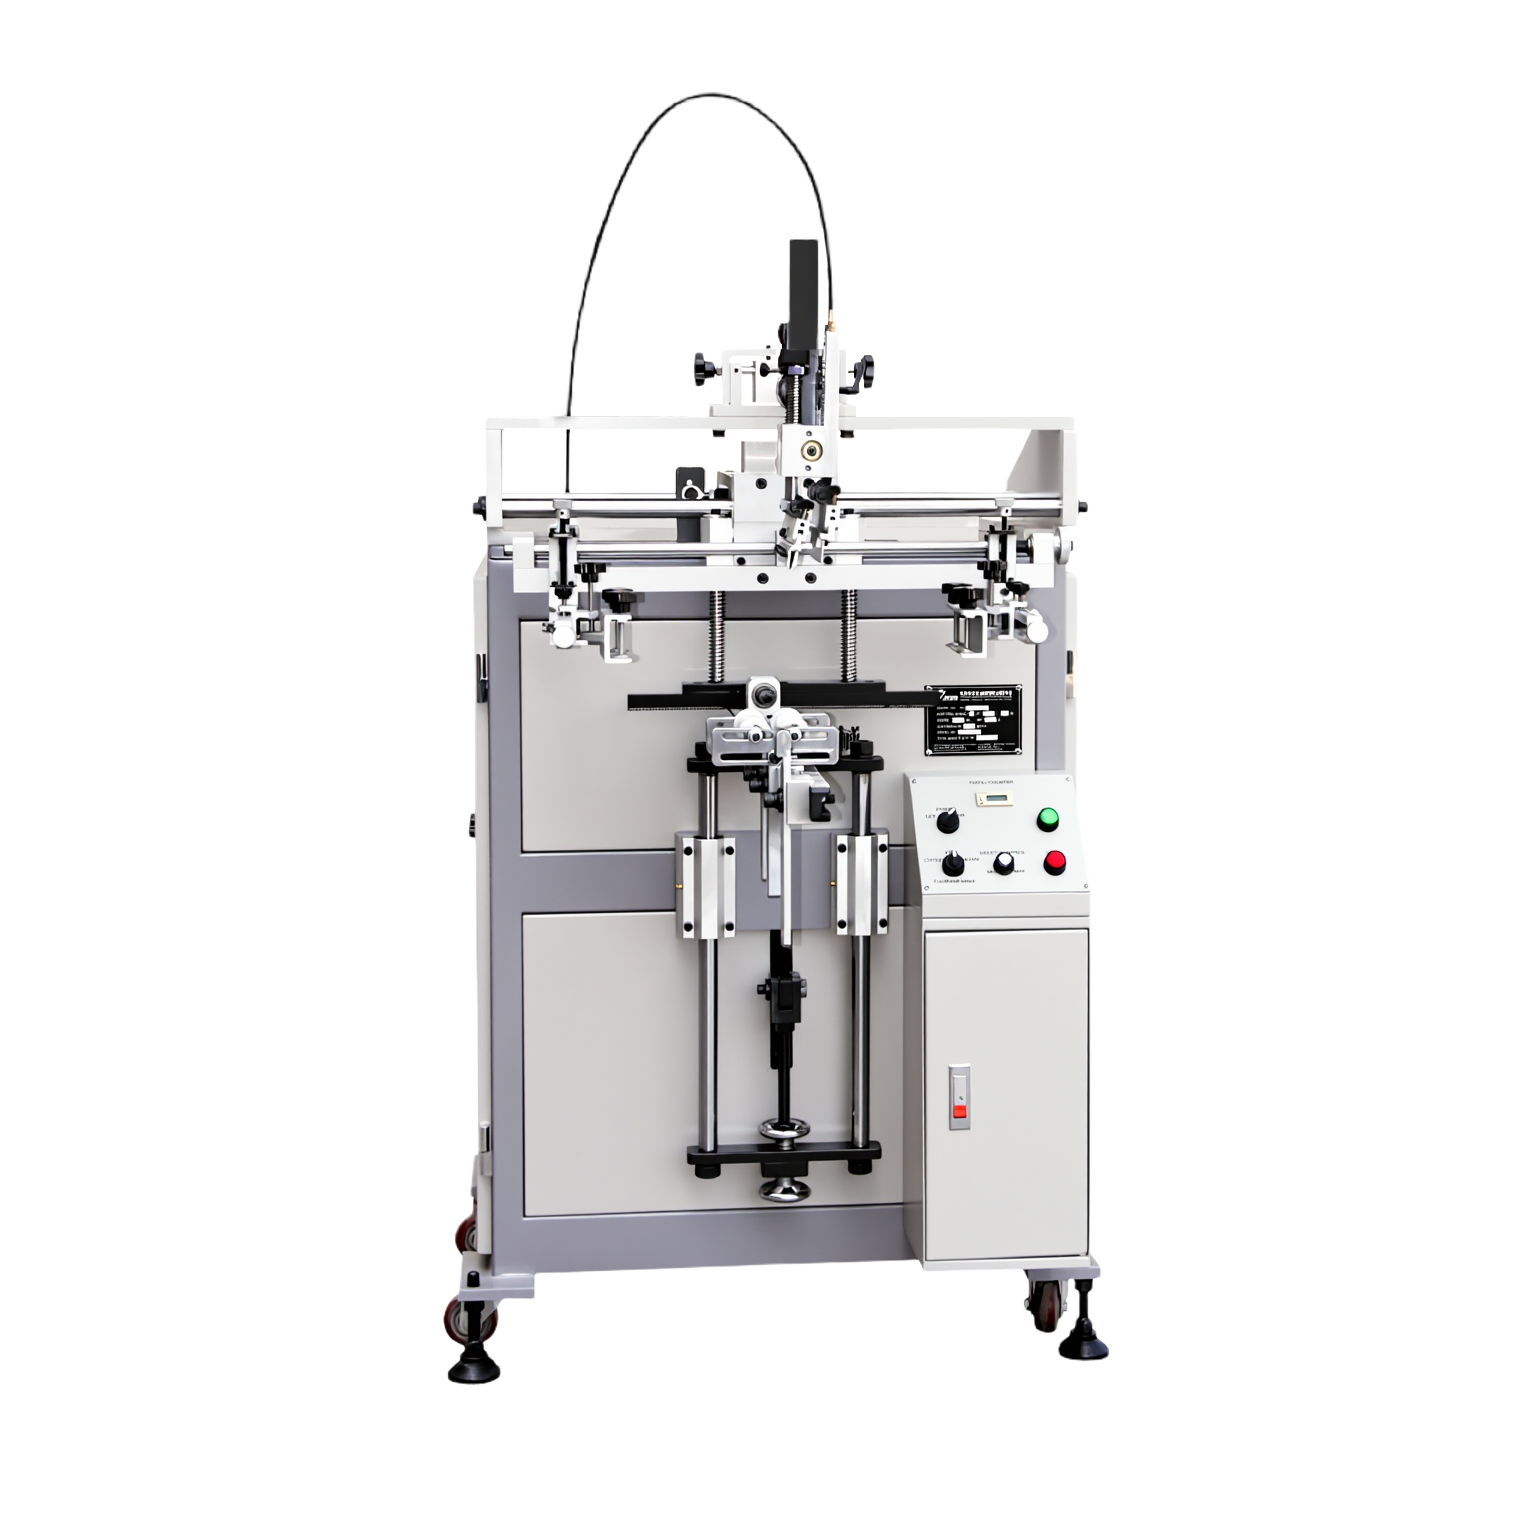
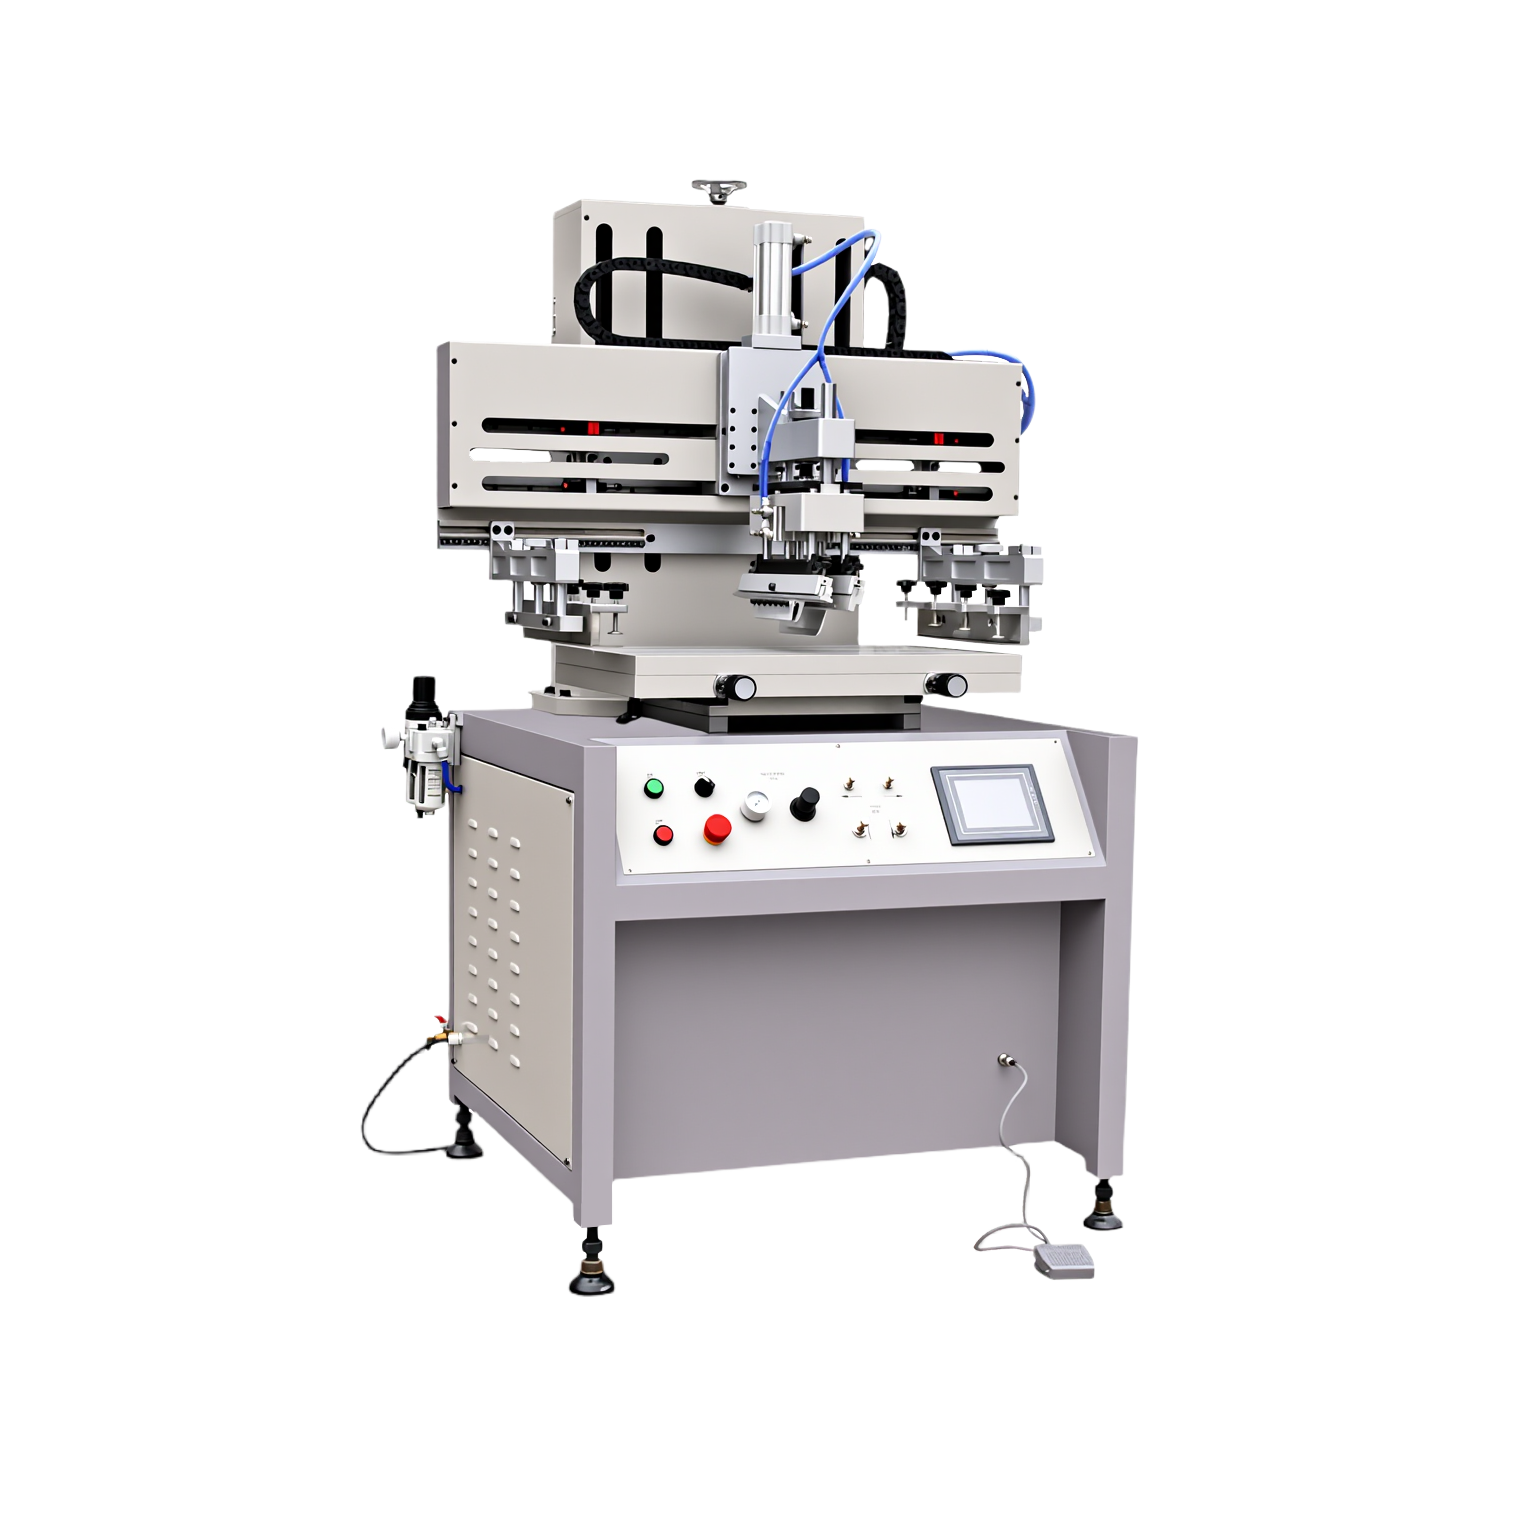
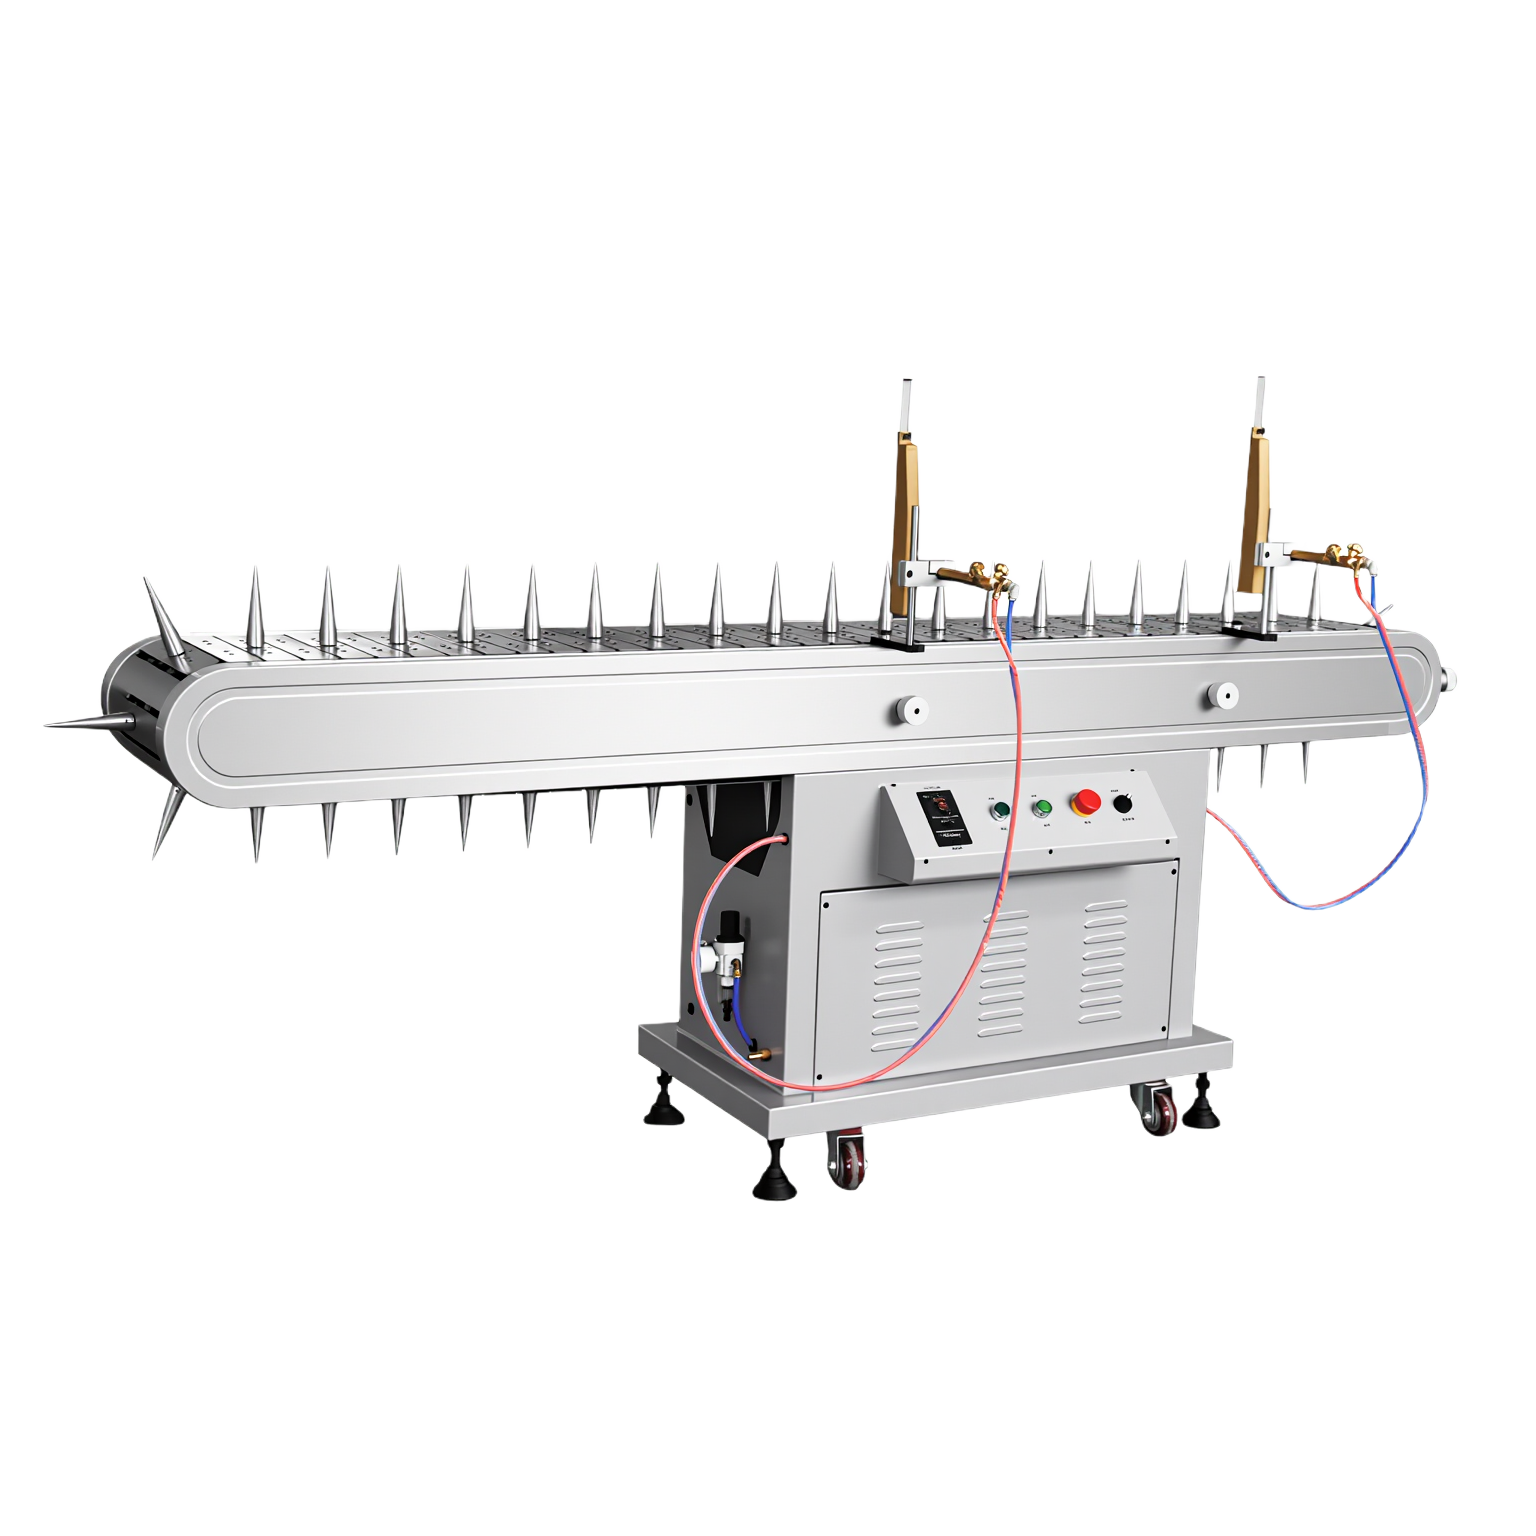
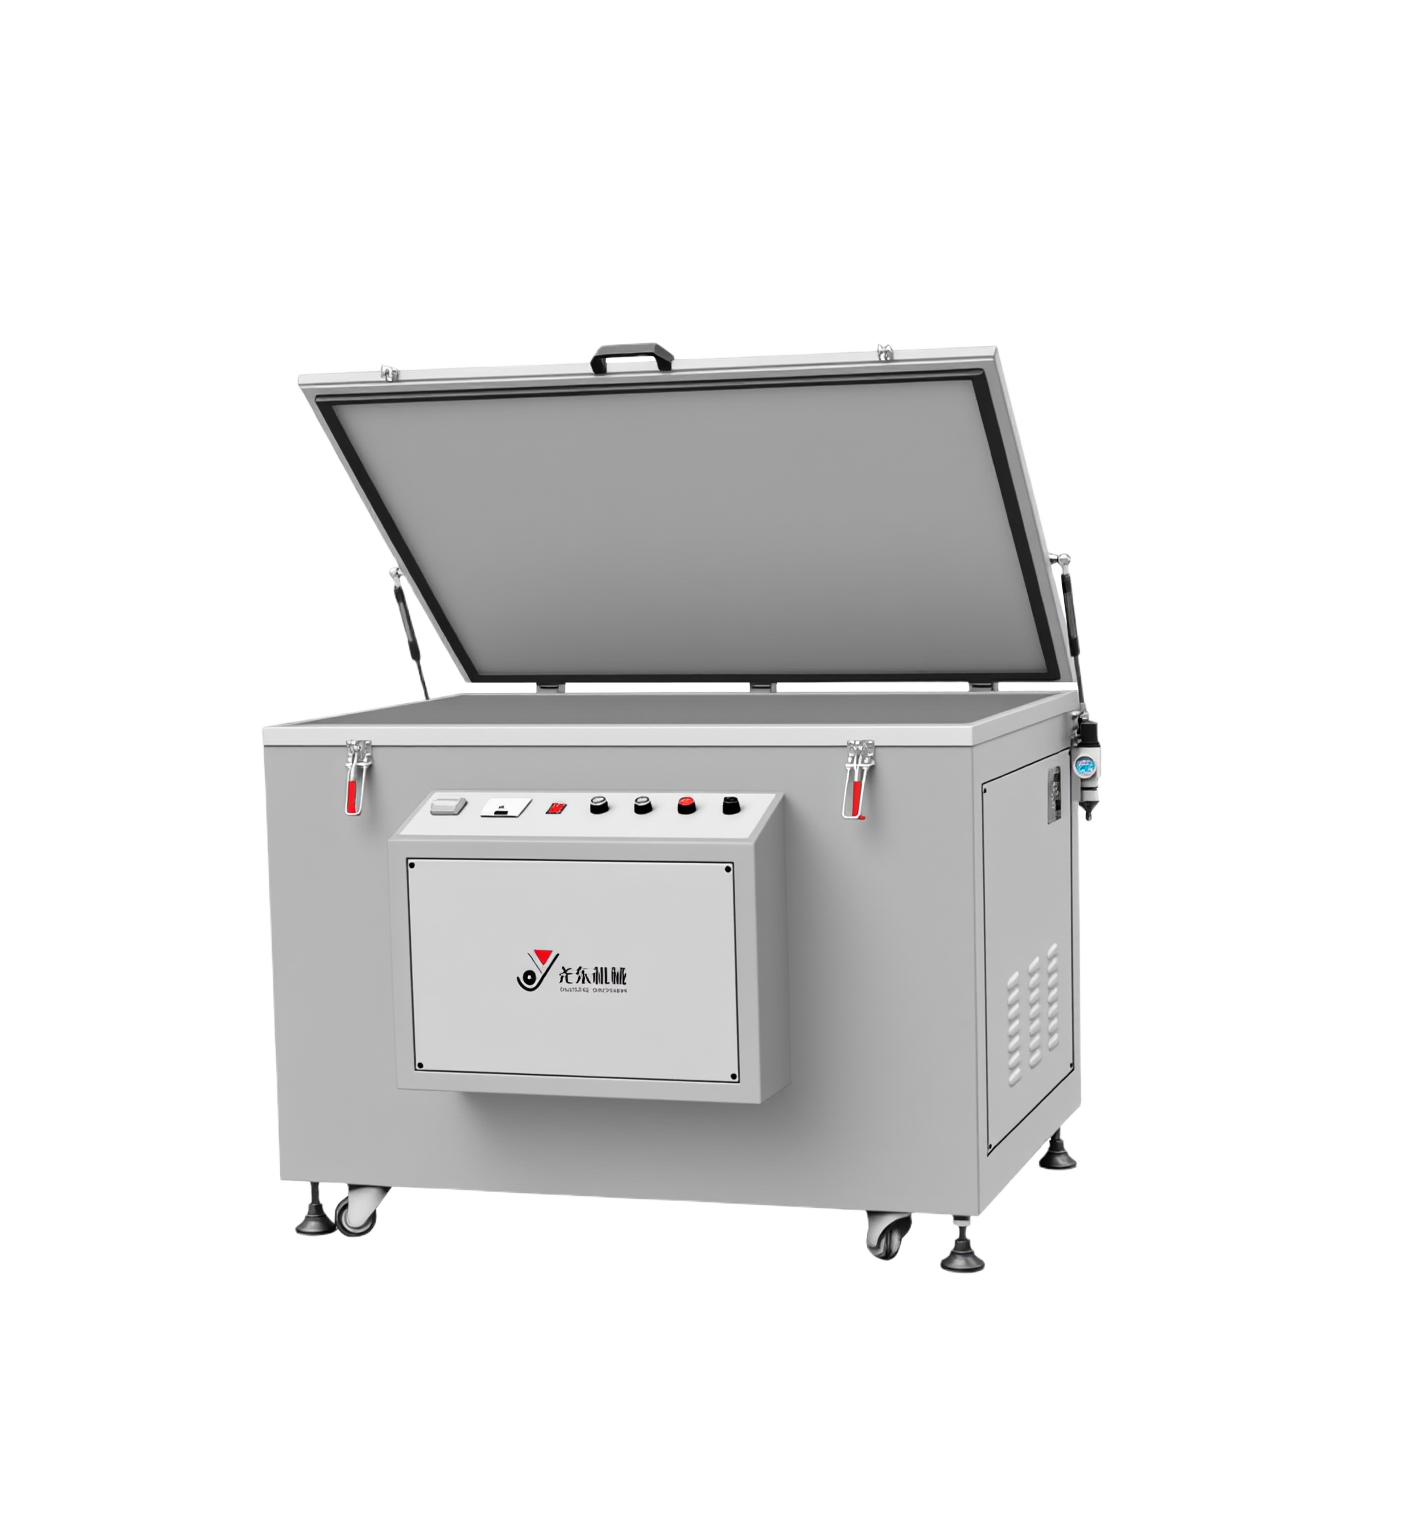
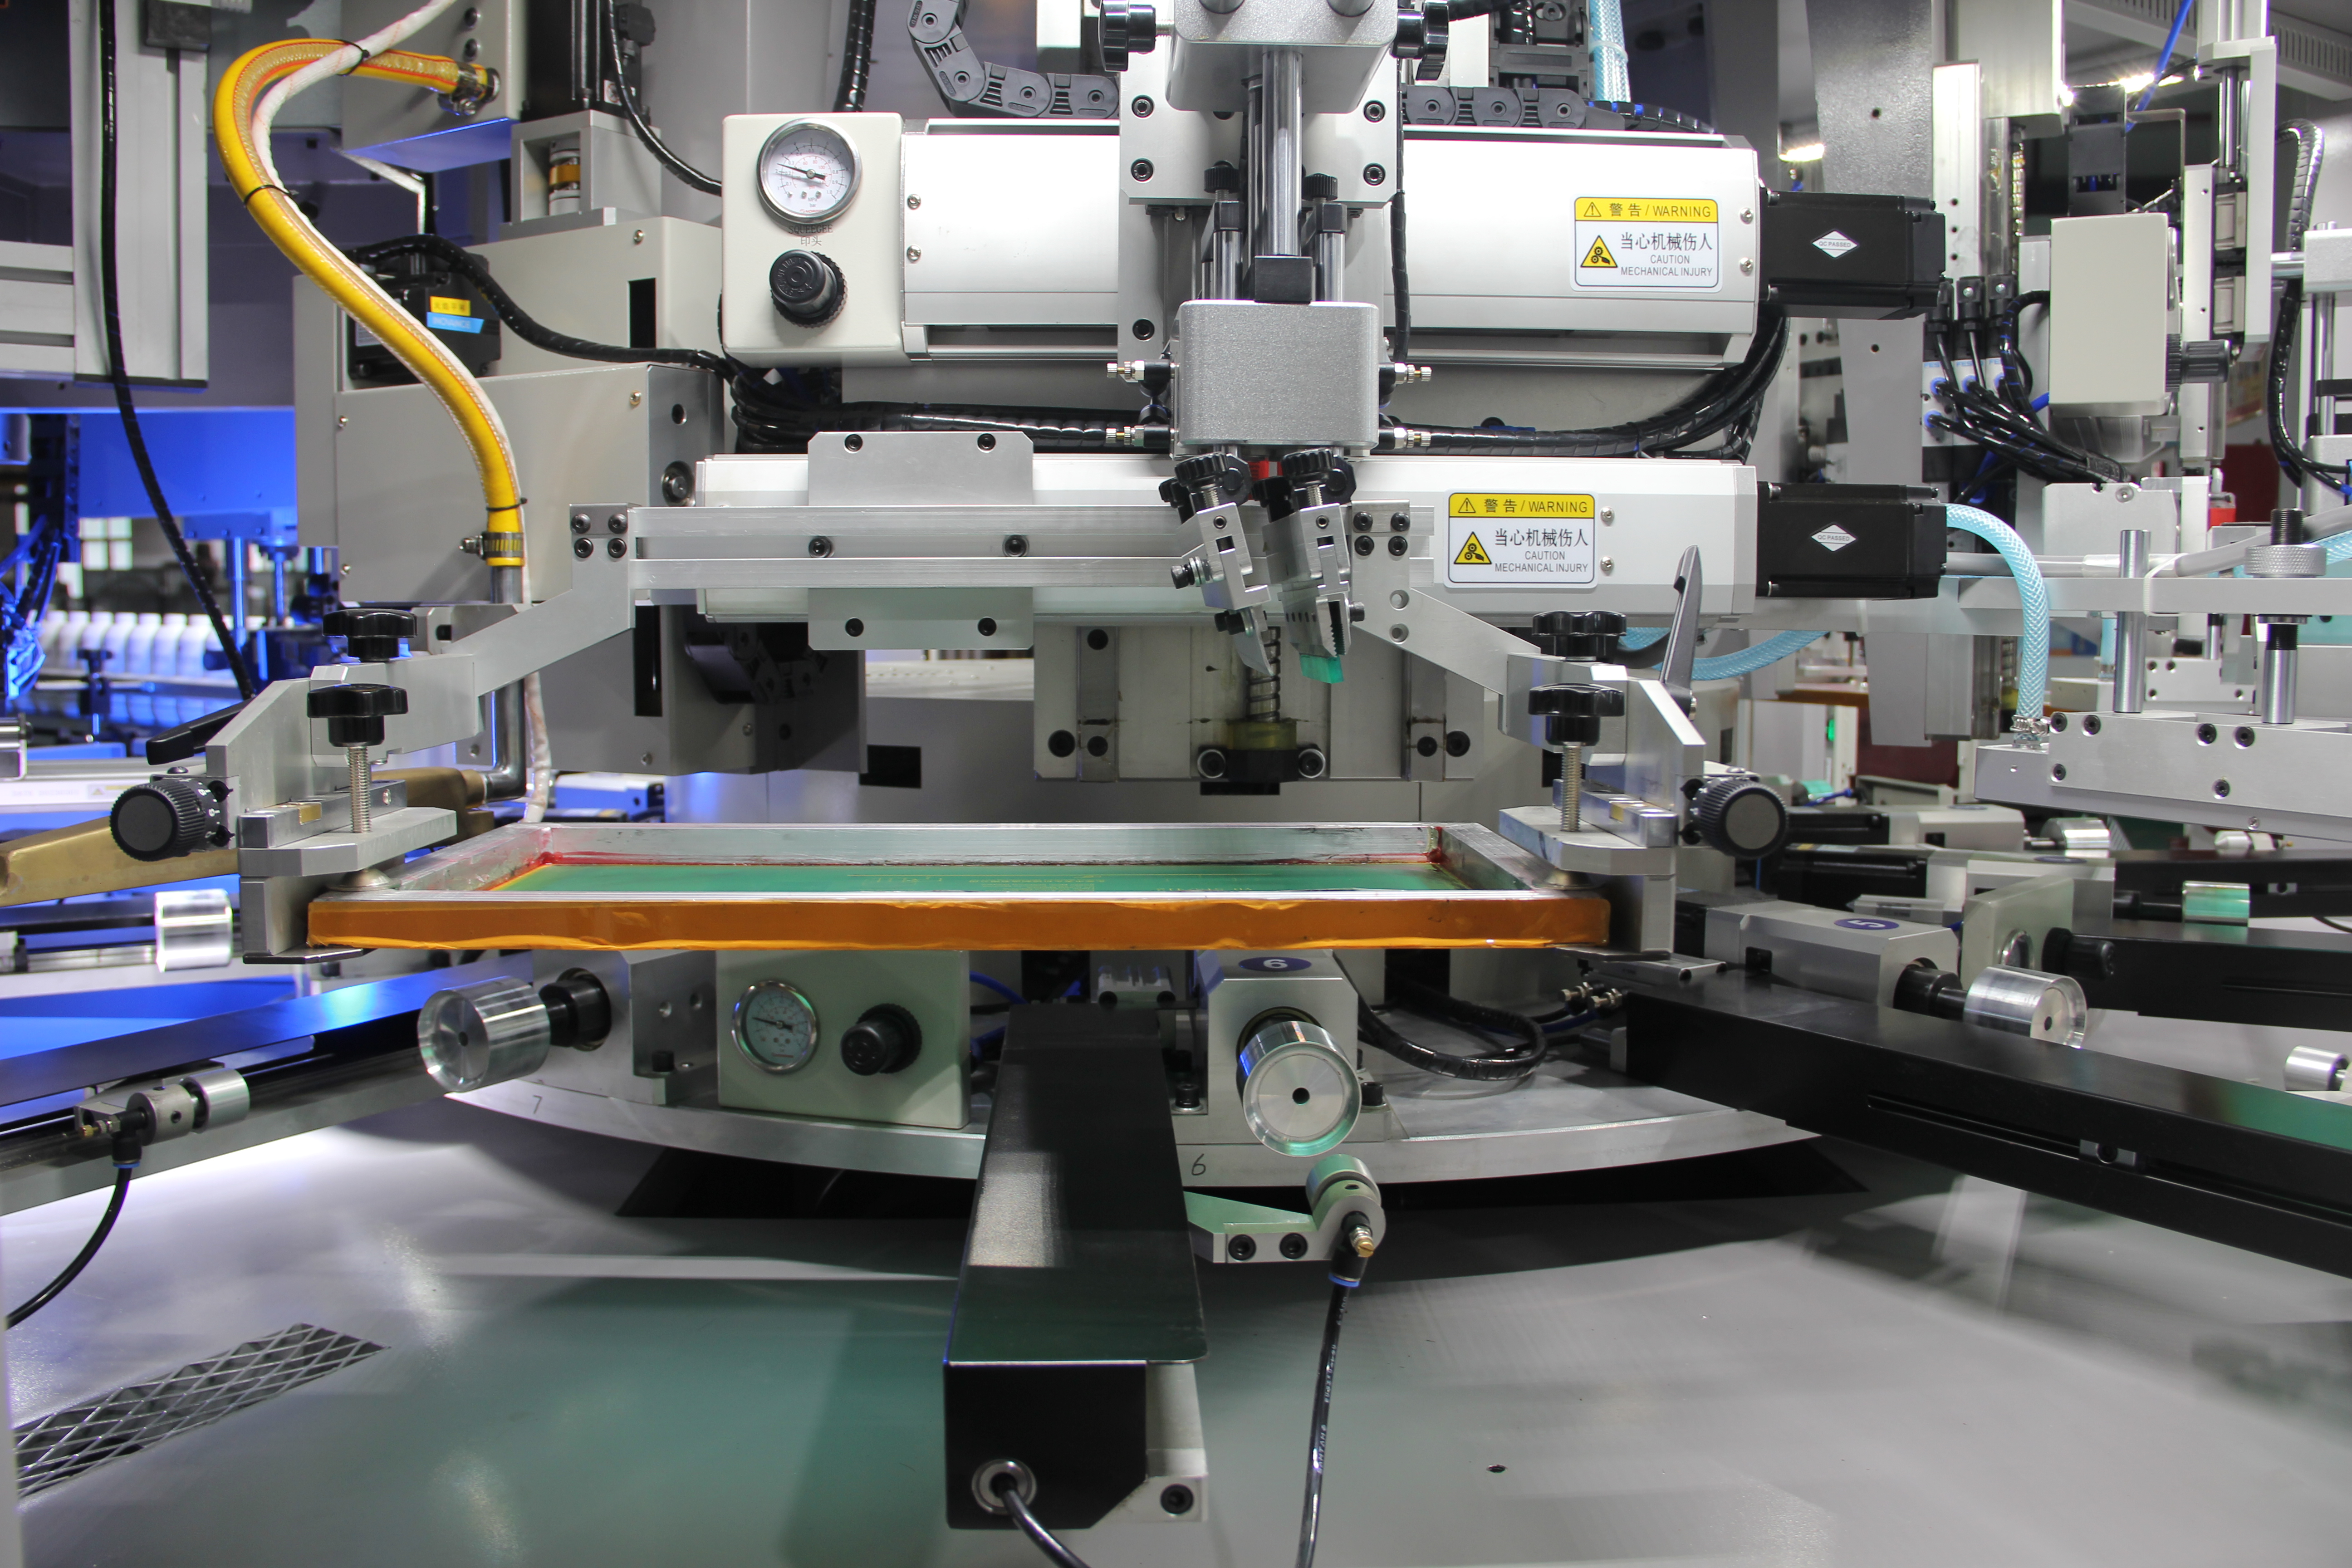
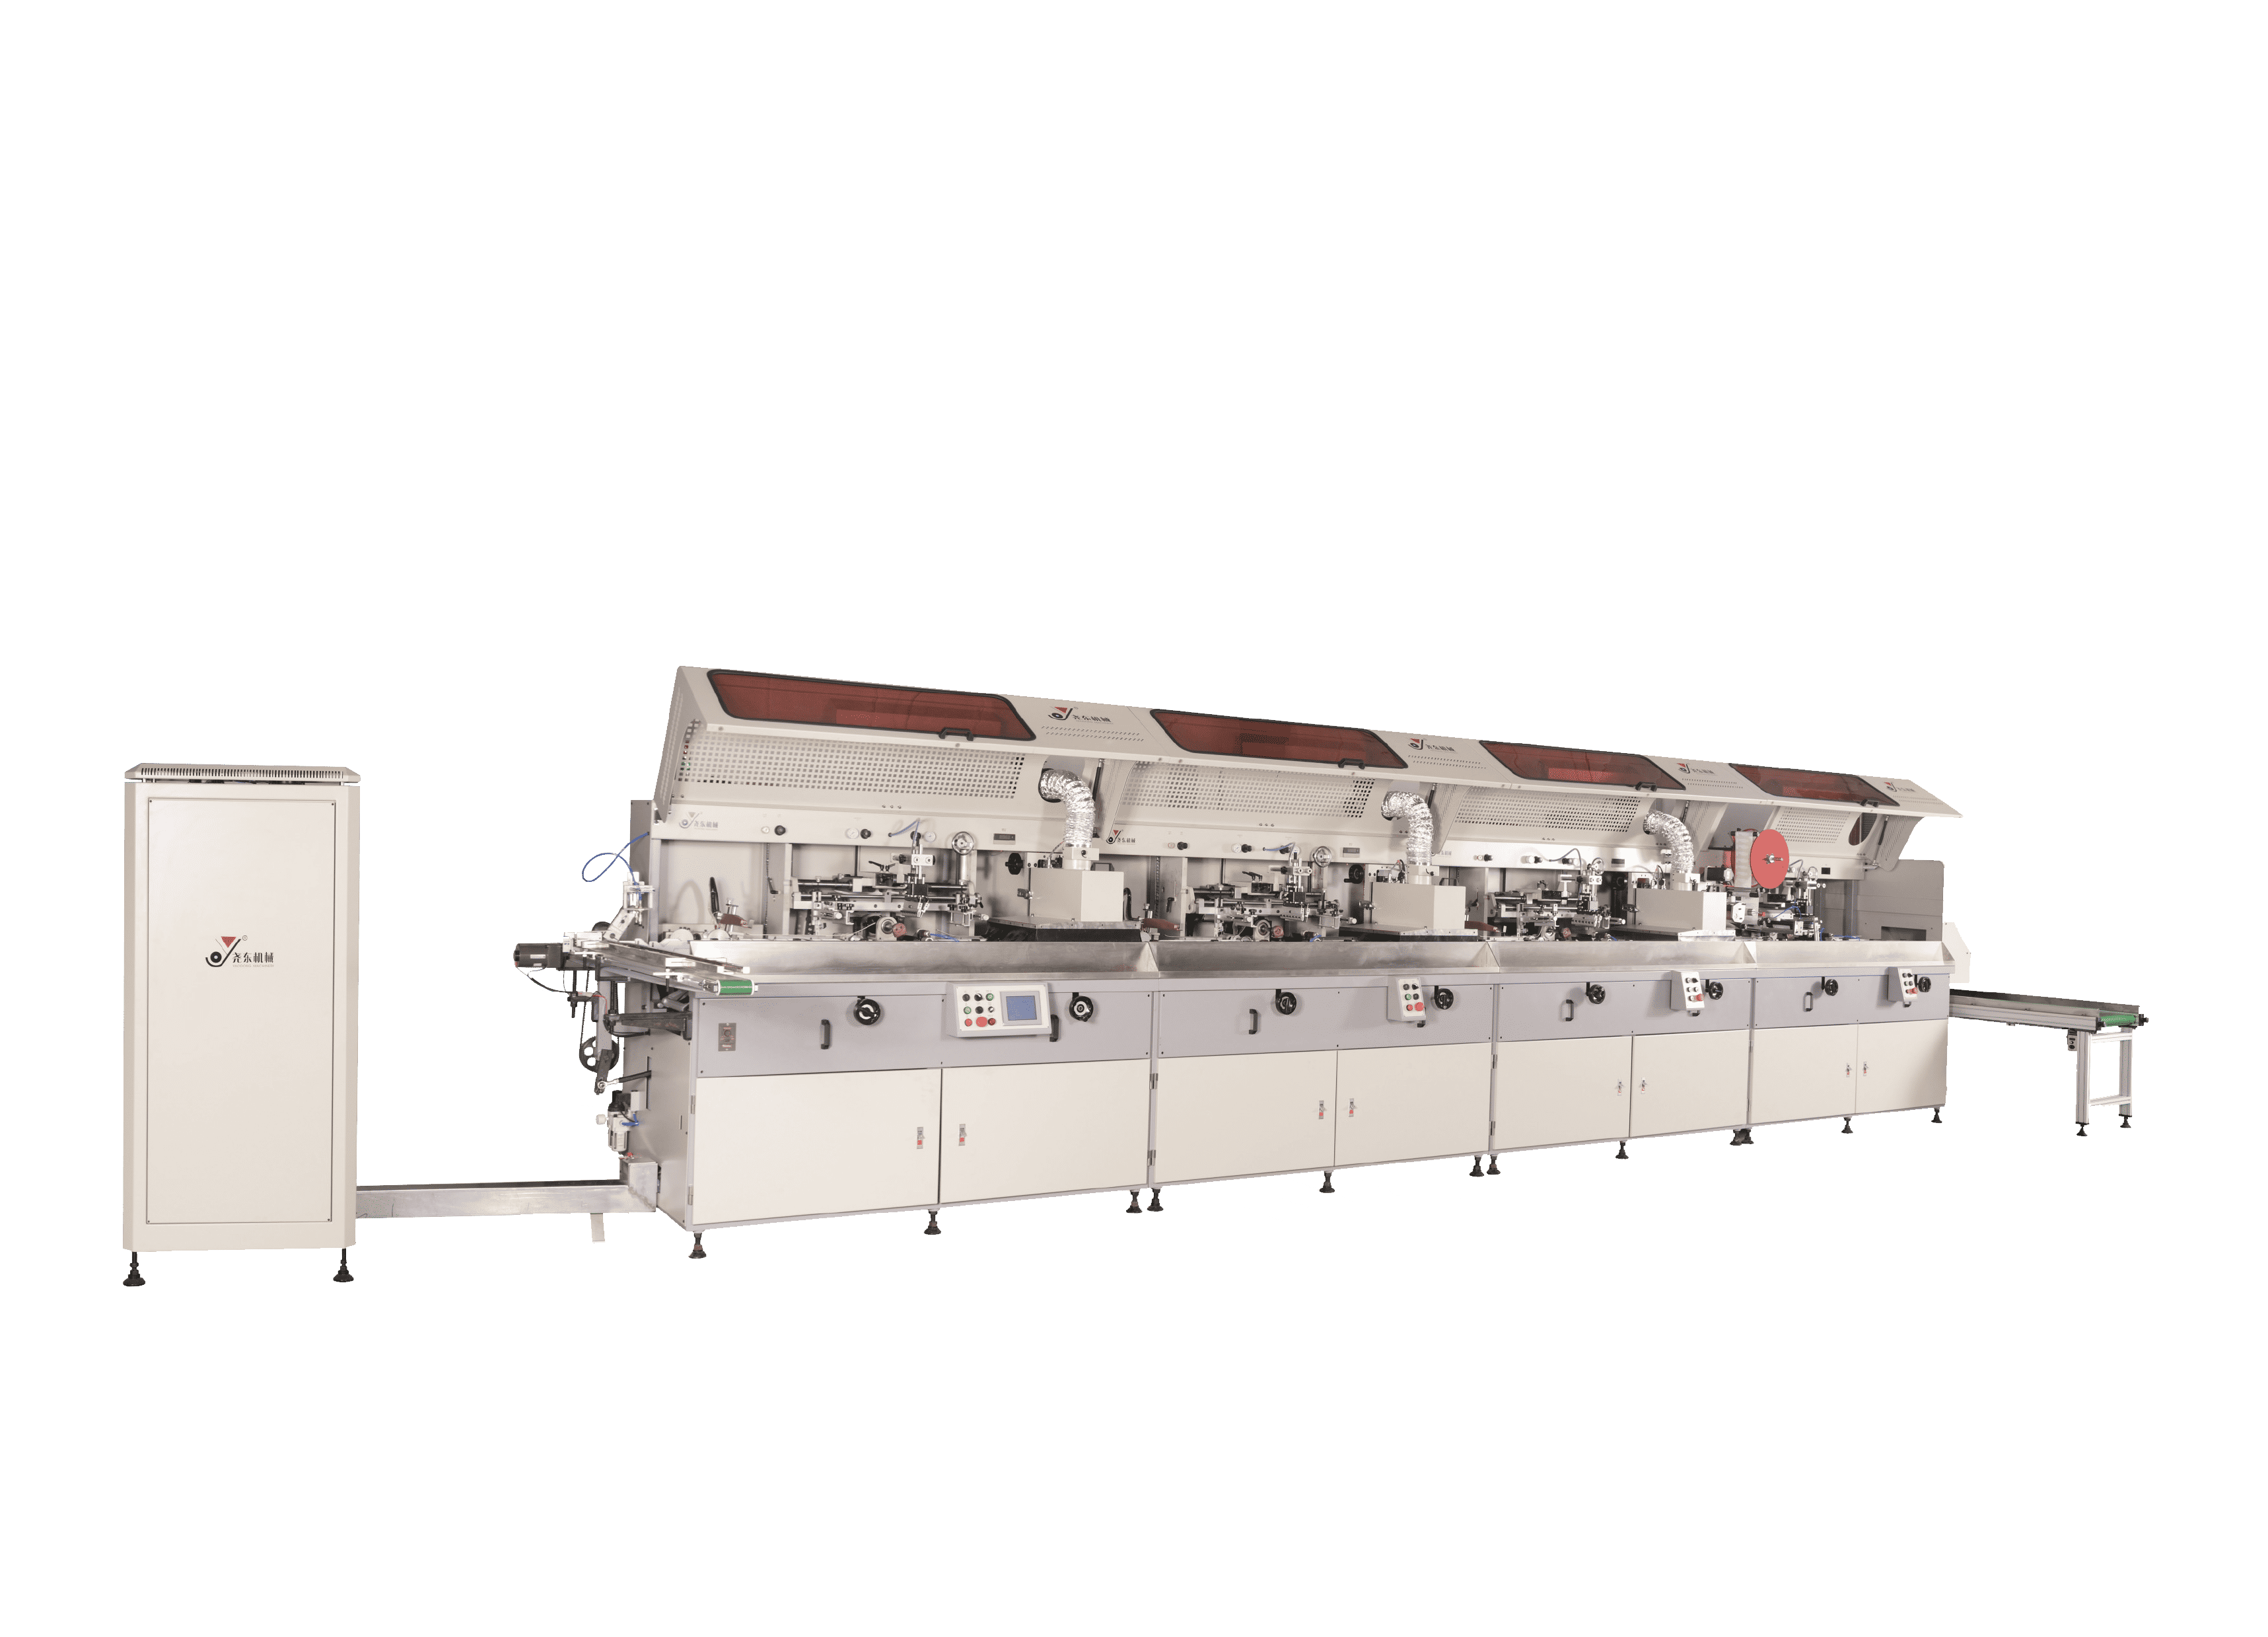
Firma Yaodong Machinery z dumą prezentuje wiodące w branży rozwiązania w zakresie druku automatycznego, skupiające się na precyzji i eliminacji defektów dla globalnych producentów opakowań.
Wprowadzenie
W produkcji sitodruku nawet niewielkie różnice w ciśnieniu, lepkości farby, naciągu siatki lub warunkach utwardzania mogą prowadzić do widocznych defektów — takich jak rozmyte krawędzie, przesunięcie kolorów, słaba przyczepność, pinhole (przebicia) lub nierównomierne pokrycie farbą.
Zmniejszenie wskaźnika defektów to nie tylko cel jakościowy. Ma to bezpośredni wpływ na koszty materiałów, wydajność produkcji i ogólną rentowność. Dla producentów drukujących na butelkach, słoikach, tubach lub innych pojemnikach opakowaniowych kontrola defektów jest kluczowym czynnikiem osiągnięcia stabilnej i skalowalnej produkcji.
1. Zapewnij odpowiednie przygotowanie przed drukiem
Skuteczna obróbka powierzchni jest podstawą przyczepności farby i jednym z najważniejszych kroków w zmniejszaniu defektów.
Typowe procesy przygotowawcze:
- Elektrostatyczne usuwanie kurzu:Usuwa mikro-kurz, który może powodować pinhole, pęcherze lub zanieczyszczenie powierzchni.
- Obróbka płomieniem:Poprawia napięcie powierzchniowe i przyczepność farby.
Uwaga: W przypadku bardzo miękkich pojemników plastikowych można pominąć obróbkę płomieniem, aby uniknąć deformacji. - Obróbka plazmowa:Odpowiednia do podłoży o wysokiej wartości lub złożonych, nieregularnych powierzchni, gdzie wymagana jest wyższa spójność przyczepności.
Szybka wskazówka testowa
Posyp powierzchnię niewielką ilością wody:
- Jeśli woda rozlewa się równomiernie → obróbka powierzchni jest wystarczająca
- Jeśli woda tworzy krople → wymagana jest dodatkowa obróbka
2. Zoptymalizuj nacisk i kąt rakla
Nacisk i kąt rakla bezpośrednio wpływają na transfer farby i ostrość krawędzi.
- Nadmierny nacisk może powodować krwawienie farby i rozmyte krawędzie
- Niewystarczający nacisk może skutkować jasnymi lub niekompletnymi nadrukami
Ponadto niestabilny nacisk lub niespójna prędkość rakla mogą prowadzić do:
- Nierównomiernego rozprowadzenia farby
- Różnic w kolorze
- Zacieków lub pinhole
Stały, kontrolowany ruch zapewnia spójny transfer farby i stabilną jakość druku.
Zalecane ustawienia:
- Kąt rakla: 65°–75° w większości warunków
- Utrzymuj stały nacisk oraz umiarkowaną, równomierną prędkość
3. Utrzymuj odpowiednie napięcie siatki
Odpowiednie napięcie siatki jest niezbędne dla dokładnego pasowania i czystych krawędzi.
Niskie lub nierównomierne napięcie siatki może powodować:
- Błędy pasowania w druku wielokolorowym
- Rozmyte krawędzie
- Nierównomierną grubość farby
Regularnie sprawdzaj napięcie siatki za pomocą tensjometru i dostosowuj je w razie potrzeby, aby zapewnić stabilność przez cały czas produkcji.
4. Utrzymuj czyste sita i wolne od resztek farby
Brudne sita są częstym, ale często pomijanym źródłem defektów.
Pozostałości farby, kurz lub zaschnięte cząstki mogą:
- Blokować otwory siatki
- Powodować zacieki, pinhole lub niekompletne nadruki
Rutynowe czyszczenie i kontrola sit pomagają utrzymać otwartą strukturę siatki i spójny transfer farby.
5. Kontroluj lepkość farby i grubość warstwy farby
Farby UV mogą szybko wysychać pod wpływem ekspozycji, co czyni kontrolę lepkości kluczową.
Farba o niewłaściwej lepkości może skutkować:
- Słabym rozpływem
- Nierównomiernym pokryciem
- Defektami powierzchni
Najlepsze praktyki:
- W razie potrzeby używaj rozcieńczalnika, aby utrzymać odpowiedni przepływ
- Mieszaj farbę równomiernie przed i w trakcie produkcji
- Unikaj długich przestojów na sicie pod światłem UV
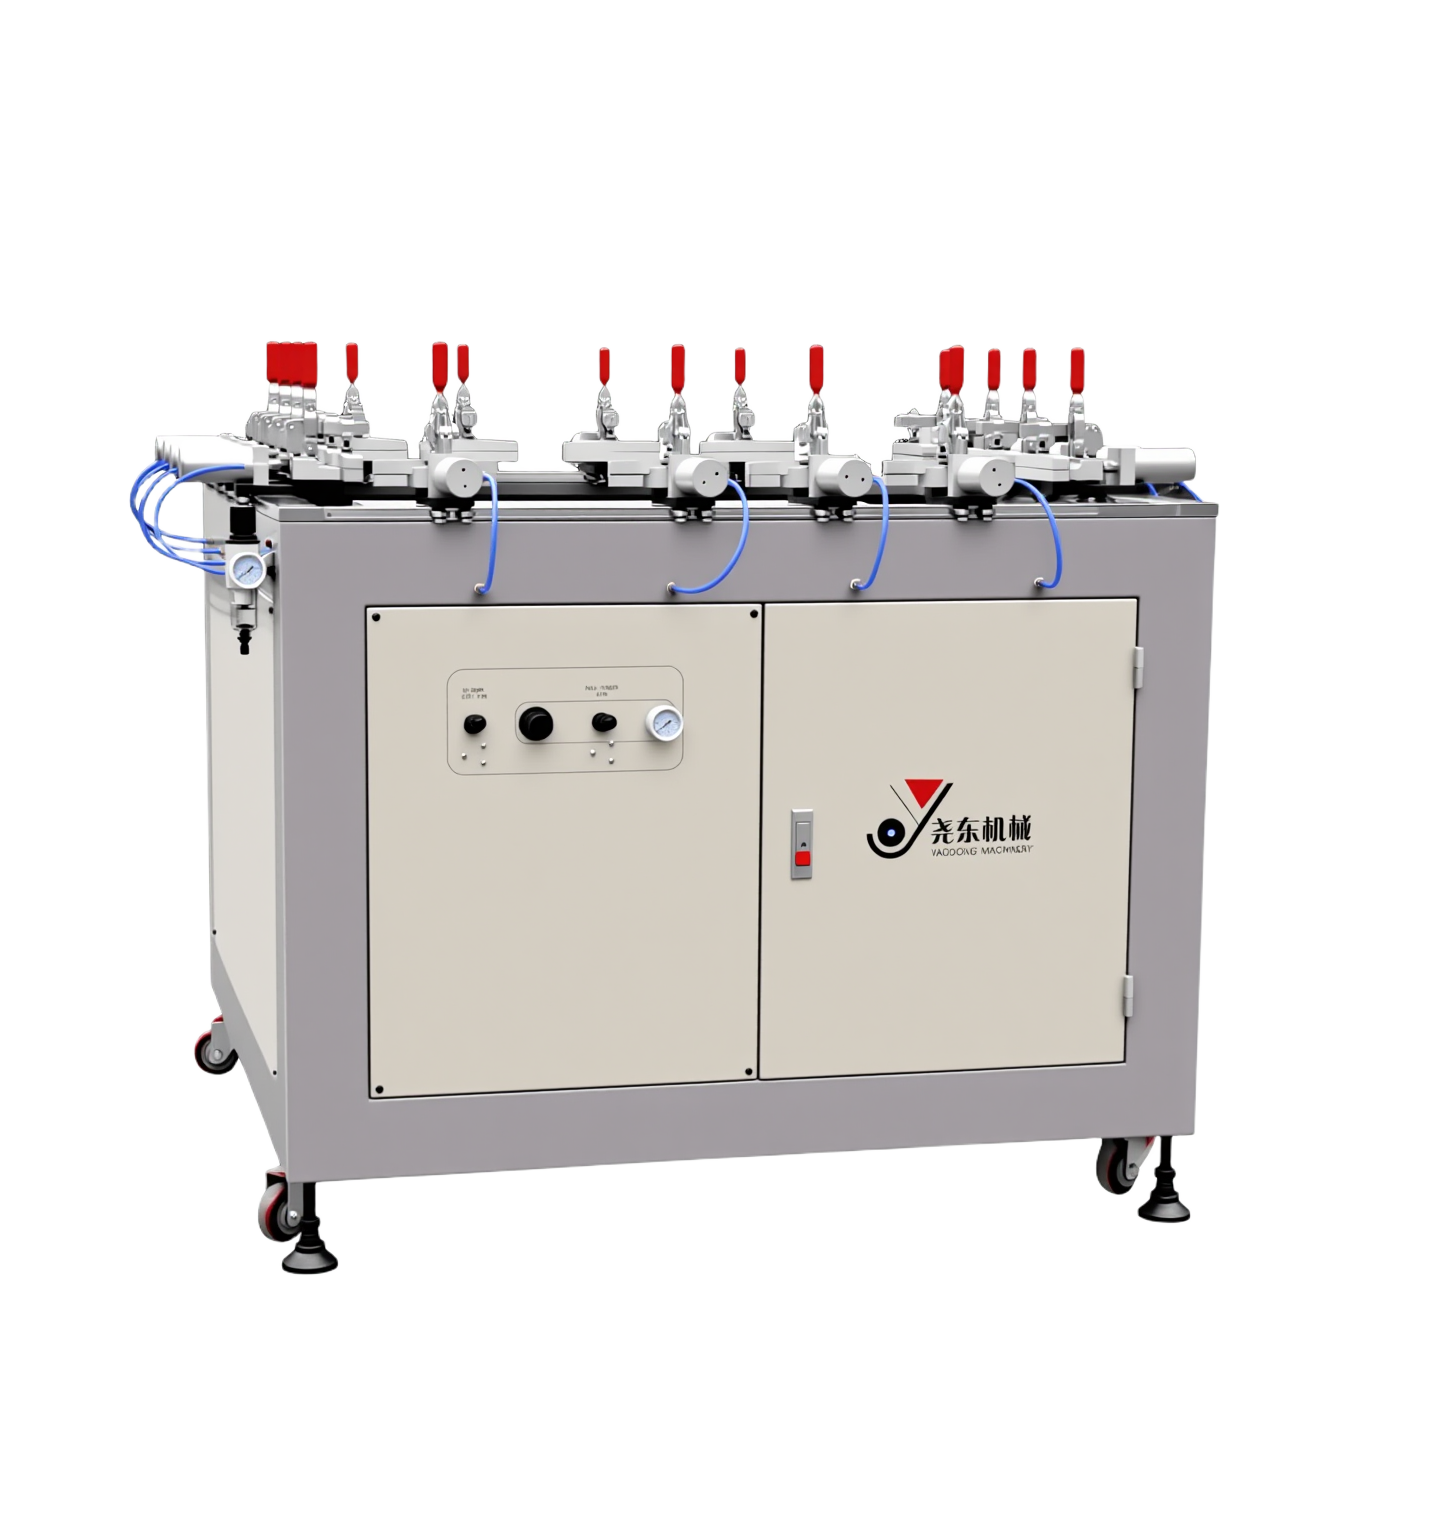
6. Zapewnij stabilność uchwytów
Niestabilność uchwytów może powodować błędy pasowania, szczególnie w druku wielokolorowym.
Nawet niewielkie wibracje mogą prowadzić do widocznych błędów wyrównania.
Zalecane rozwiązania:
- Stosuj uchwyty obrabiane CNC dla wyższej dokładności
- Sprawdzaj zaciski, kołki pozycjonujące i mechanizmy blokujące przed produkcją
Stabilne mocowanie jest niezbędne do powtarzalnego i precyzyjnego druku.
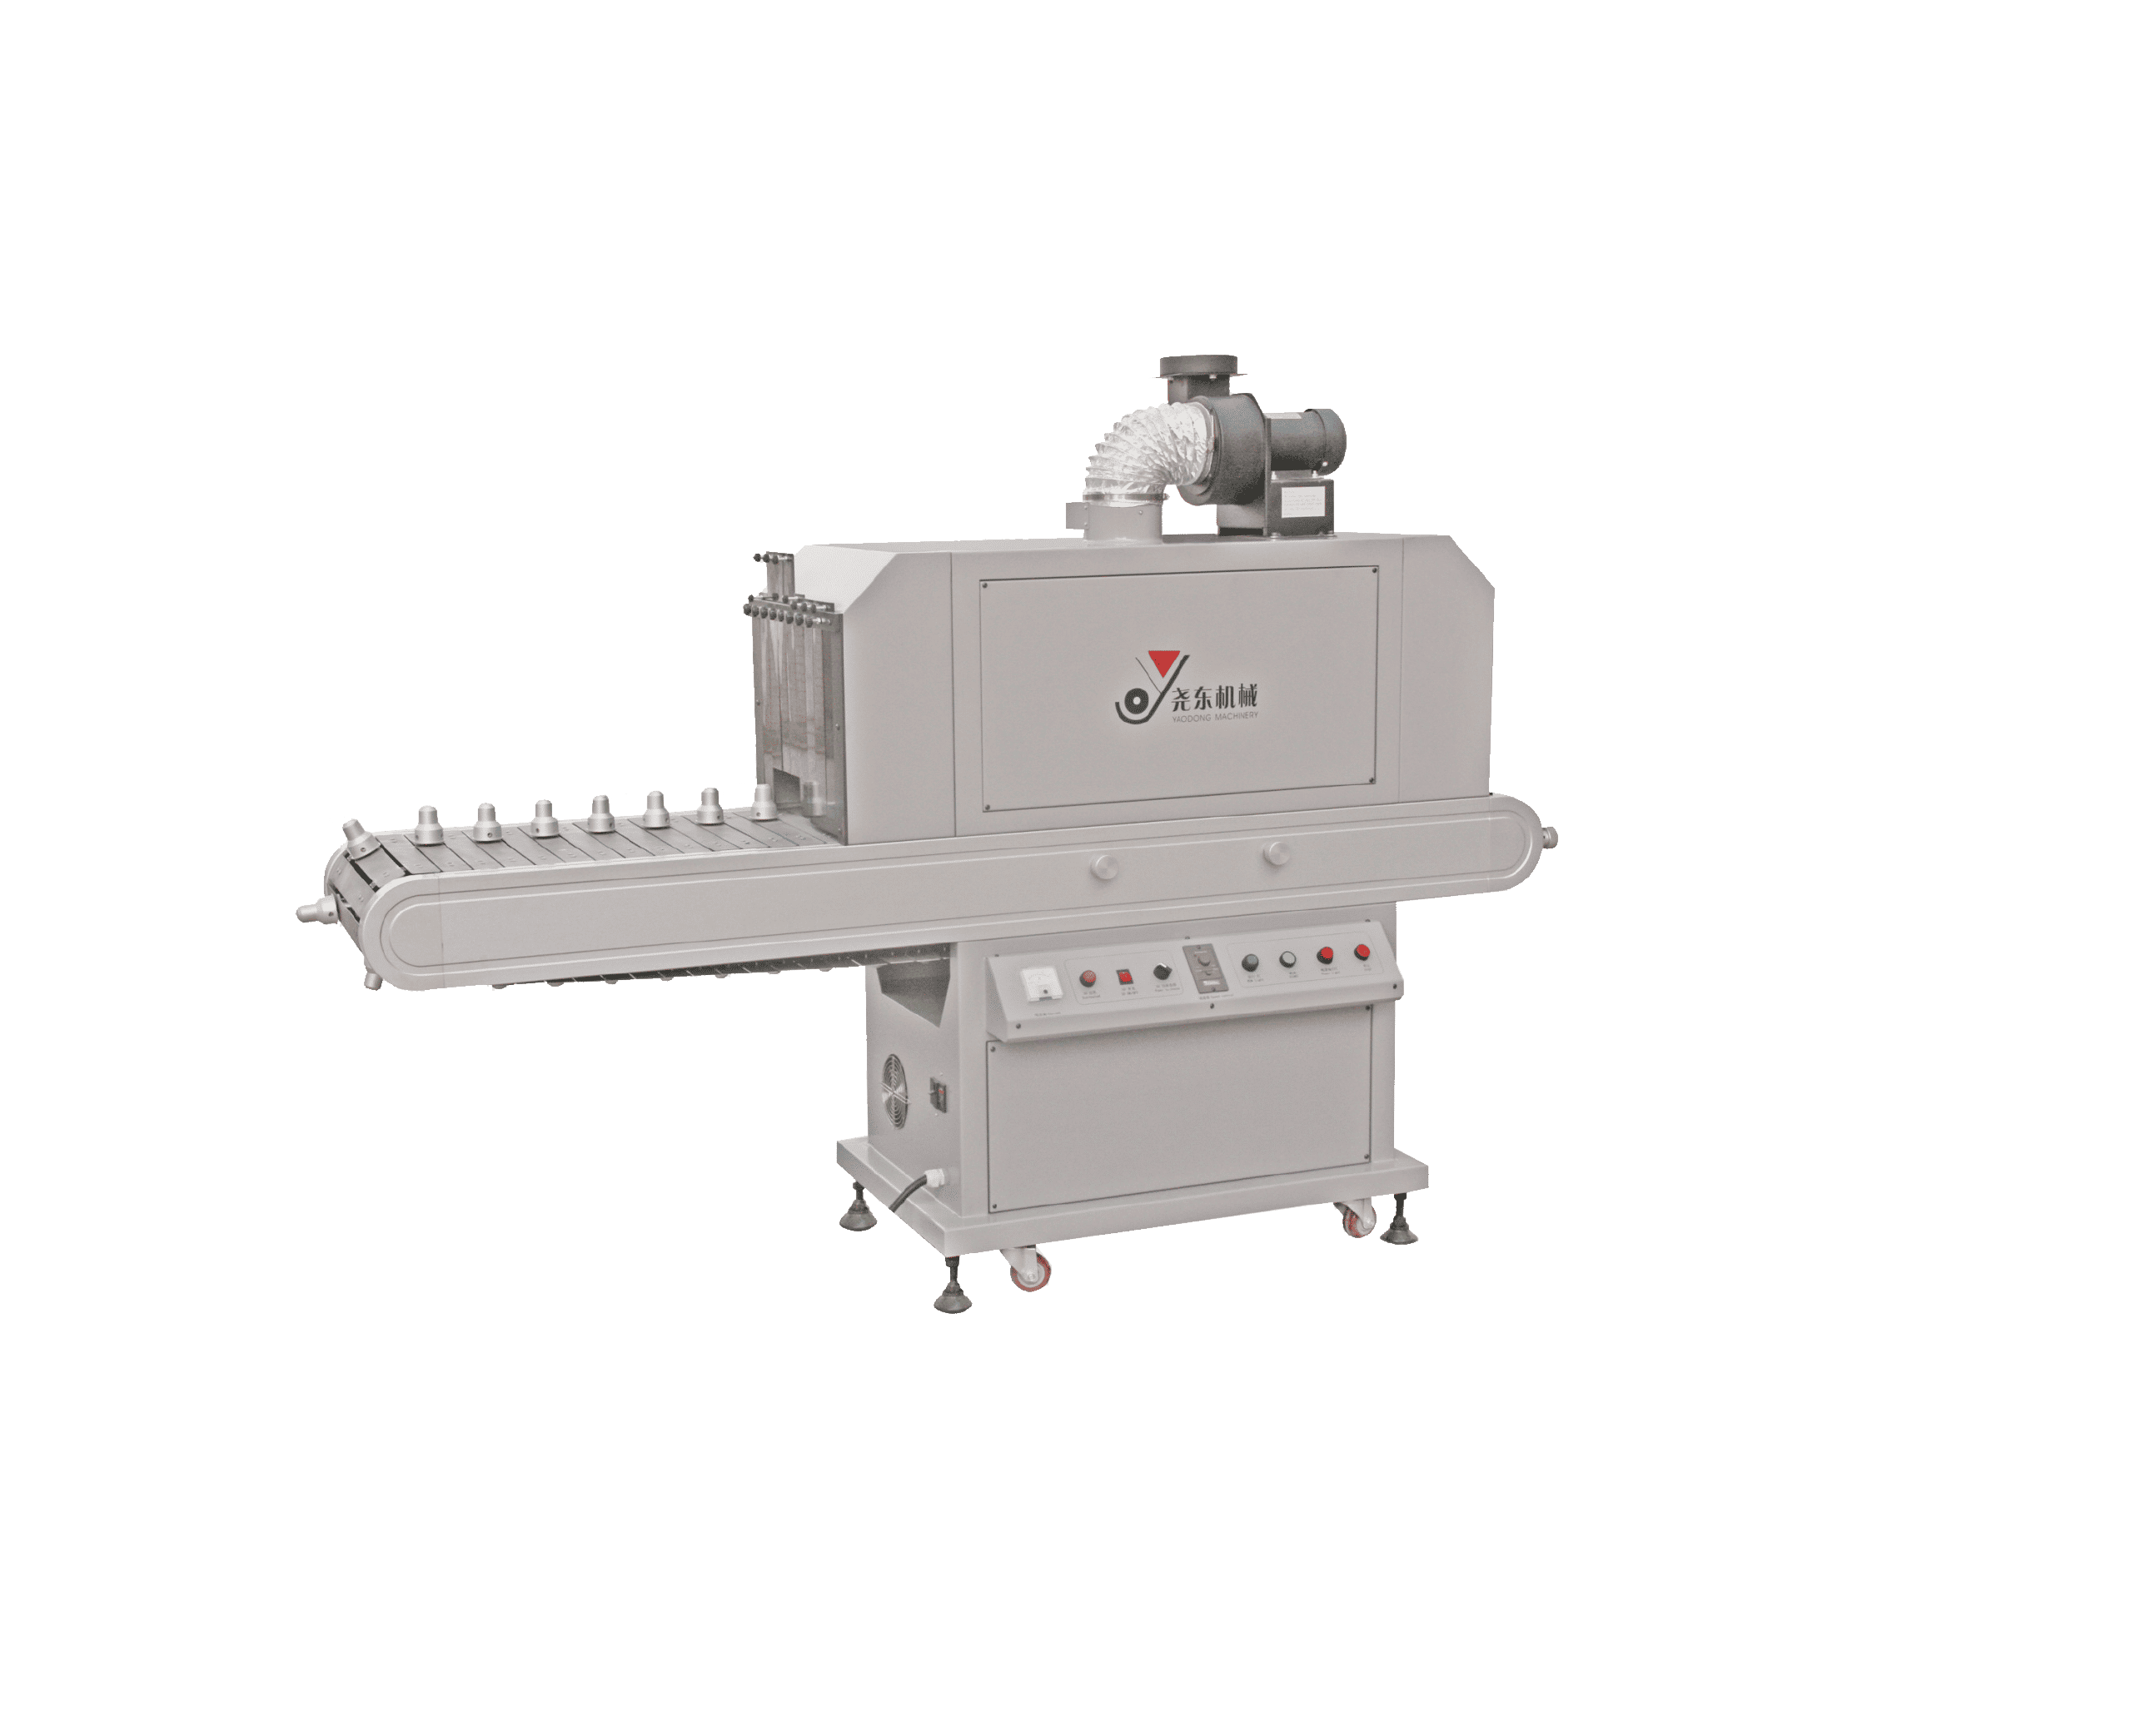
7. Kontroluj parametry utwardzania
Niewłaściwe utwardzanie jest częstym źródłem defektów po druku.
- Niedoutwardzenie → farba pozostaje lepka lub ma słabą przyczepność
- Przeutwardzenie → farba może stać się krucha lub pękać
Zalecana praktyka:
- Utrzymuj odległość lampy na poziomie 80–100 mm
- Weryfikuj parametry utwardzania w zależności od rodzaju farby i materiału podłoża
8. Stosuj kontrolę wzrokową po druku
Kontrola manualna w dużej mierze zależy od doświadczenia operatora i może być niespójna.
Automatyczne systemy kontroli wzrokowej mogą wykrywać:
- Rozmyte nadruki
- Brakujące obrazy
- Zanieczyszczenie kurzem
- Odchylenia kolorów
Systemy wizyjne działają w milisekundach i zapewniają obiektywne, powtarzalne wyniki.
Fabryki wdrażające automatyczną kontrolę często zmniejszają wskaźnik defektów o 30–80%.
9. Zbuduj system szkoleń i standardowe procedury operacyjne (SOP)
Poziom umiejętności operatora ma bezpośredni wpływ na wskaźnik defektów.
Dobrze zdefiniowany system powinien obejmować:
- Standardowe procedury operacyjne
- Wytyczne dotyczące rozwiązywania problemów
- Rejestry parametrów i dzienniki regulacji
Spójne szkolenia i dokumentacja znacząco poprawiają stabilność produkcji i powtarzalność.
Zmniejszanie defektów w sitodruku nie jest osiągane poprzez pojedynczą regulację. Wymaga systematycznego procesu optymalizacji — obejmującego przygotowanie przed drukiem, parametry druku, dokładność uchwytów, kontrolę utwardzania i metody inspekcji.
Liu Xiao
Yaodong Machinery
Podsumowanie
Łącząc stabilną wydajność maszyn, właściwą kontrolę procesu i automatyczną inspekcję, producenci mogą osiągnąć niższe wskaźniki defektów, wyższą wydajność i bardziej niezawodną produkcję, nawet w wymagających warunkach.
Często zadawane pytania (FAQ)
P: Jaka jest najczęstsza przyczyna defektów w sitodruku?
A:Większość defektów druku jest spowodowana niestabilnością procesu, a nie pojedynczym czynnikiem. Typowe przyczyny źródłowe obejmują niewystarczającą obróbkę powierzchni, niespójny nacisk rakla, niewłaściwe napięcie siatki, niestabilne uchwyty, nieprawidłową lepkość farby i nieprawidłowe parametry utwardzania. Zmniejszenie defektów wymaga systematycznej kontroli w całym procesie drukowania.
P: Czy wyższe napięcie siatki zawsze poprawia jakość druku?
A:Stabilne i odpowiednie napięcie siatki poprawia dokładność pasowania i ostrość krawędzi. Jednak nadmiernie wysokie napięcie może przekroczyć limity siatki lub ramy i prowadzić do przedwczesnego uszkodzenia sita. Napięcie siatki powinno zawsze pozostawać w zalecanym zakresie i być regularnie sprawdzane podczas produkcji.
P: Jak często należy czyścić sita podczas produkcji?
A:Sita należy czyścić za każdym razem, gdy maszyna przestaje pracować, nawet podczas krótkich przerw. Farba UV może zacząć wysychać na siatce po zatrzymaniu druku, co może zablokować otwory siatki i powodować defekty po wznowieniu produkcji.
Ponadto ekrany należy czyścić natychmiast po zaobserwowaniu zmian jakości wydruku, takich jak smugi, pinhole, nierównomierne pokrycie tuszem lub niekompletne wydruki. Te problemy często wskazują na nagromadzenie tuszu, częściowe zablokowanie siatki lub zanieczyszczenie powierzchni.
Regularne czyszczenie zapobiegawcze — zarówno w czasie przestoju, jak i przy pierwszych oznakach odchyleń jakości — jest niezbędne do utrzymania stabilnego transferu tuszu i spójnej jakości wydruku przez cały proces produkcji.
P: Jak stabilność uchwytu wpływa na wskaźnik defektów w druku wielokolorowym?
A:Stabilność uchwytu bezpośrednio wpływa na dokładność rejestracji. Nawet niewielkie wibracje lub przesunięcia pozycji mogą powodować widoczne nieprawidłowości w druku wielokolorowym. Stosowanie uchwytów obrabianych CNC oraz regularne sprawdzanie zacisków i kołków pozycjonujących pomaga utrzymać spójne pozycjonowanie przez cały czas trwania produkcji.
Najnowsze wiadomości